检测对象
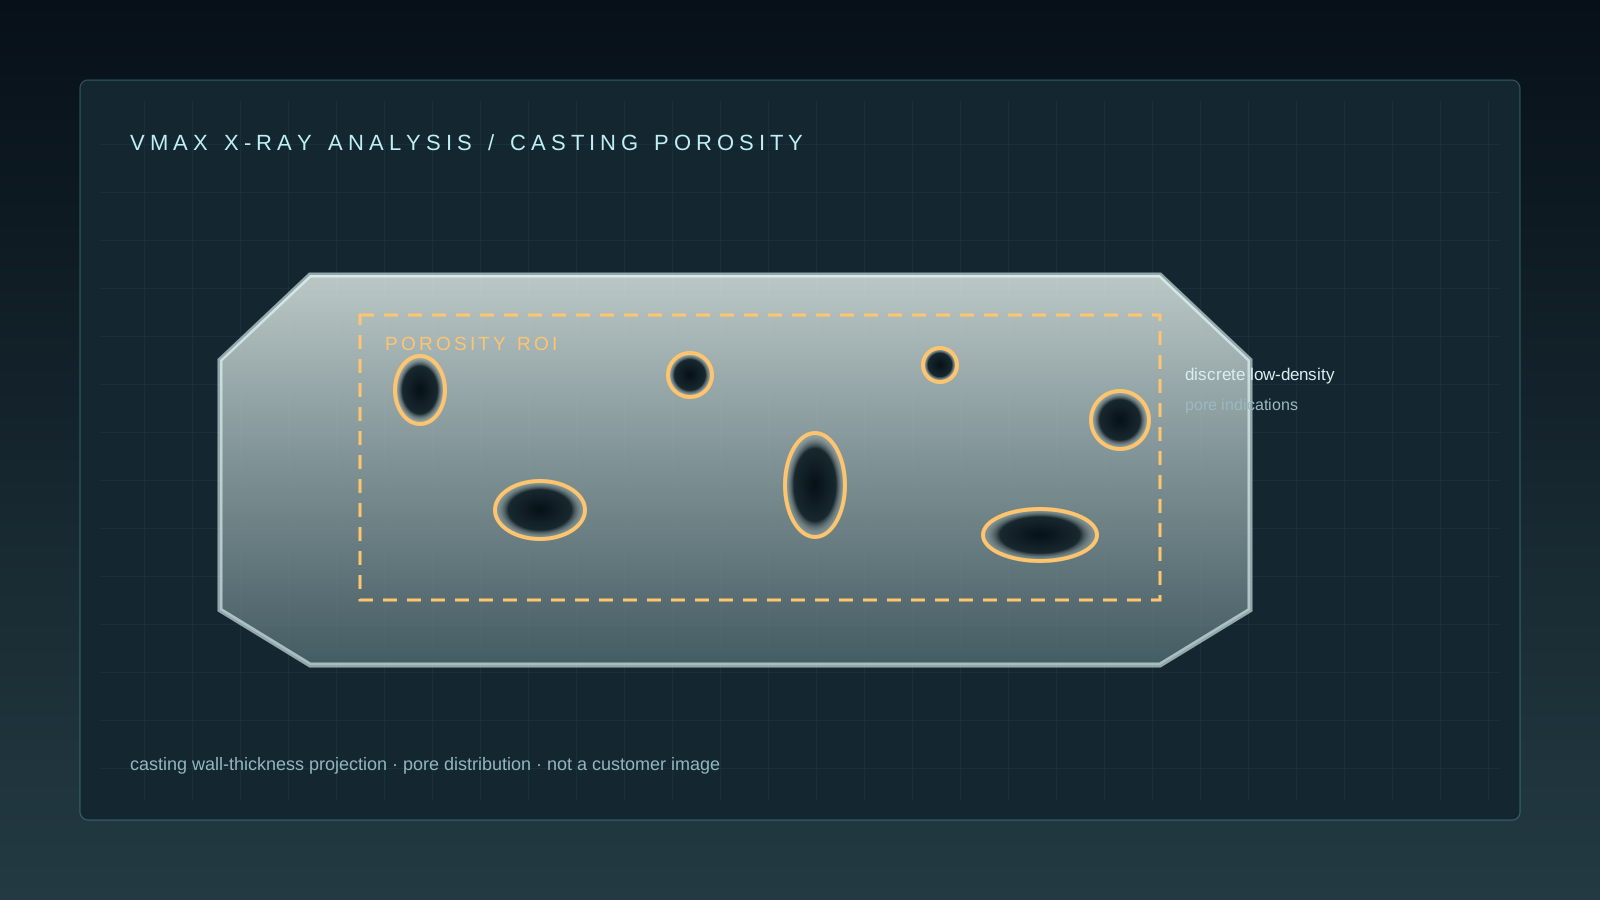
检测对象是铝合金等压铸件的壁厚、加强筋、连接区、密封面和受力区域,关注材料内部的气孔、缩孔/缩松、夹杂及疑似裂纹。检测前应确认材料、局部厚度、关键功能区和基准方向,因为同一缺陷在不同厚度和结构位置上的图像表现并不相同。
为什么需要检测
压铸件表面通常看不到内部孔洞和缩松,机械加工后暴露的缺陷又可能只代表局部。工程师需要知道低密度区域的数量、尺寸、面积、体积和位置,并判断它们是否集中在密封面、连接区或高应力区域。检测结果的价值不只是 OK/NG,还包括为充型、排气、补缩、模具状态和材料批次排查提供空间分布反馈。
X-Ray 中的典型表现
在 2D 透射图像中,孔洞或低密度区通常相对周围金属表现为较暗区域,但厚度变化、筋位、边缘、重叠结构和曝光条件都会改变灰度。Gas Porosity 往往呈分散的小孔或近圆形暗区,Shrinkage Porosity 可能表现为更不规则、聚集或枝状低密度区域;这些只是图像观察线索,不能把形状直接当作根因证明。裂纹属于细长、方向性和分辨率敏感的结构,也不应与孔洞混为一谈。
可以测量的数据
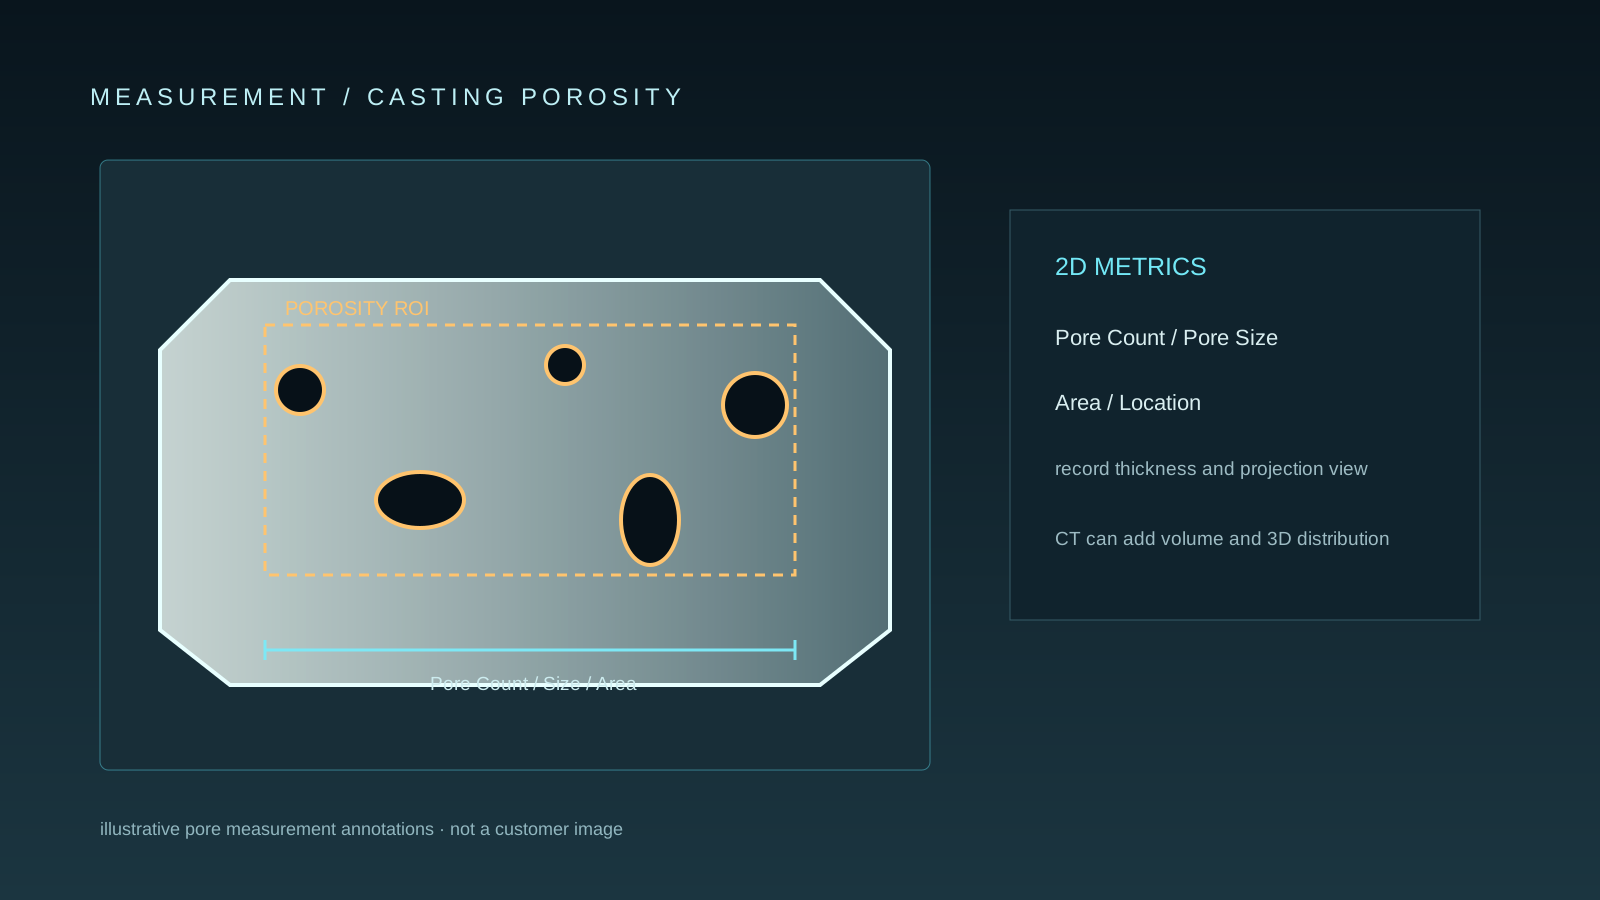
Pore Count
在指定 ROI、阈值和最小尺寸条件下统计可分割孔洞数量,需记录图像和分割参数。
Pore Size / Area
记录单孔尺寸、二维投影面积、最大孔、等效直径或面积分布,不等于真实三维尺寸。
Volume / 3D Distribution
在 CT 重建中测量孔洞体积、三维位置、连通性和与关键功能区的距离。
Defect Location
记录孔洞相对壁厚、密封面、螺栓孔、焊接区或受力区的位置;位置可能比总面积更有工程意义。
检测时容易遇到的误区
低密度暗区不等于已经确定为某一种铸造缺陷。厚度变薄、结构边缘、重叠和曝光变化也会造成灰度差异。
Gas Porosity、Shrinkage Porosity、夹杂和裂纹的形成机理与几何特征不同,报告中应保持缺陷类型区分,必要时使用“疑似”表述。
2D 的孔洞面积或孔数不能直接替代 CT 的体积和三维分布。不同深度的孔洞可能在投影中重叠,单张图会高估、低估或合并缺陷。
同样的孔洞总面积位于不同功能区时风险可能不同。不能只按全局面积排序,也不能从一张图直接确定充型、排气或补缩根因。
可能的工艺原因
- 可能相关:卷入气体、排气条件、充型速度、金属液温度、模具温度和局部凝固顺序。
- 常见原因包括:补缩不足、壁厚变化、局部热节、压力或保压条件、模具磨损和冷却状态。
- 可能相关:材料清洁度、氧化膜卷入、夹杂来源、加工应力和后续热处理或机械加工暴露。
- 这些因素需要结合浇注/压铸参数、模具状态、断面或 CT 分布共同确认;不从单张 X-Ray 直接给出确定根因。
工艺排查建议
先建立材料、铸件区域、壁厚和功能等级的检测分组,固定曝光、滤波、标定、ROI 和最小可检尺寸。
2D 筛查时保存原图和厚度/结构背景,统计孔数、最大尺寸、投影面积及与关键区域的距离,避免只输出一个总比例。
对高风险位置或重叠明显区域用 CT 分析体积、三维分布和连通性,并与断面、泄漏、强度或其他验证结果交叉检查。
将缺陷空间分布与充型、排气、模具温度、保压、冷却和材料批次趋势对齐,再决定需要验证的工艺变量。
2D / 2.5D / CT 的能力边界
2D X-Ray 适合快速筛查和大批量趋势观察,但灰度受局部厚度和材料叠加影响,孔洞深度、真实尺寸和相互重叠关系有限。
CT 在满足穿透、分辨率、扫描时间和重建质量的条件下,可提供孔洞体积、三维分布和与关键区域的空间关系;不同材料和尺寸会改变可用参数。
细小裂纹、贴近表面缺陷或低对比夹杂对焦点、探测器、几何放大和伪影更敏感,检测不到不等于不存在。
X-Ray/CT 给出的是缺陷证据和空间统计,不是单独的铸造根因分析。合格阈值应依据产品图纸、客户规范、适用标准和验证数据,不能在本文中统一设定。
X-Ray 检测的价值
人工目检和常规尺寸检查无法看到铸件内部的孔洞、缩松和夹杂分布。2D X-Ray 可快速发现疑似低密度区域,CT 则能把部分缺陷定位到三维空间并进行体积统计。将这些结果与功能区域、工艺参数和批次趋势关联,能够帮助工程师决定何处需要断面或性能验证,并把检测从单点判定延伸到过程反馈。
检测方式参考
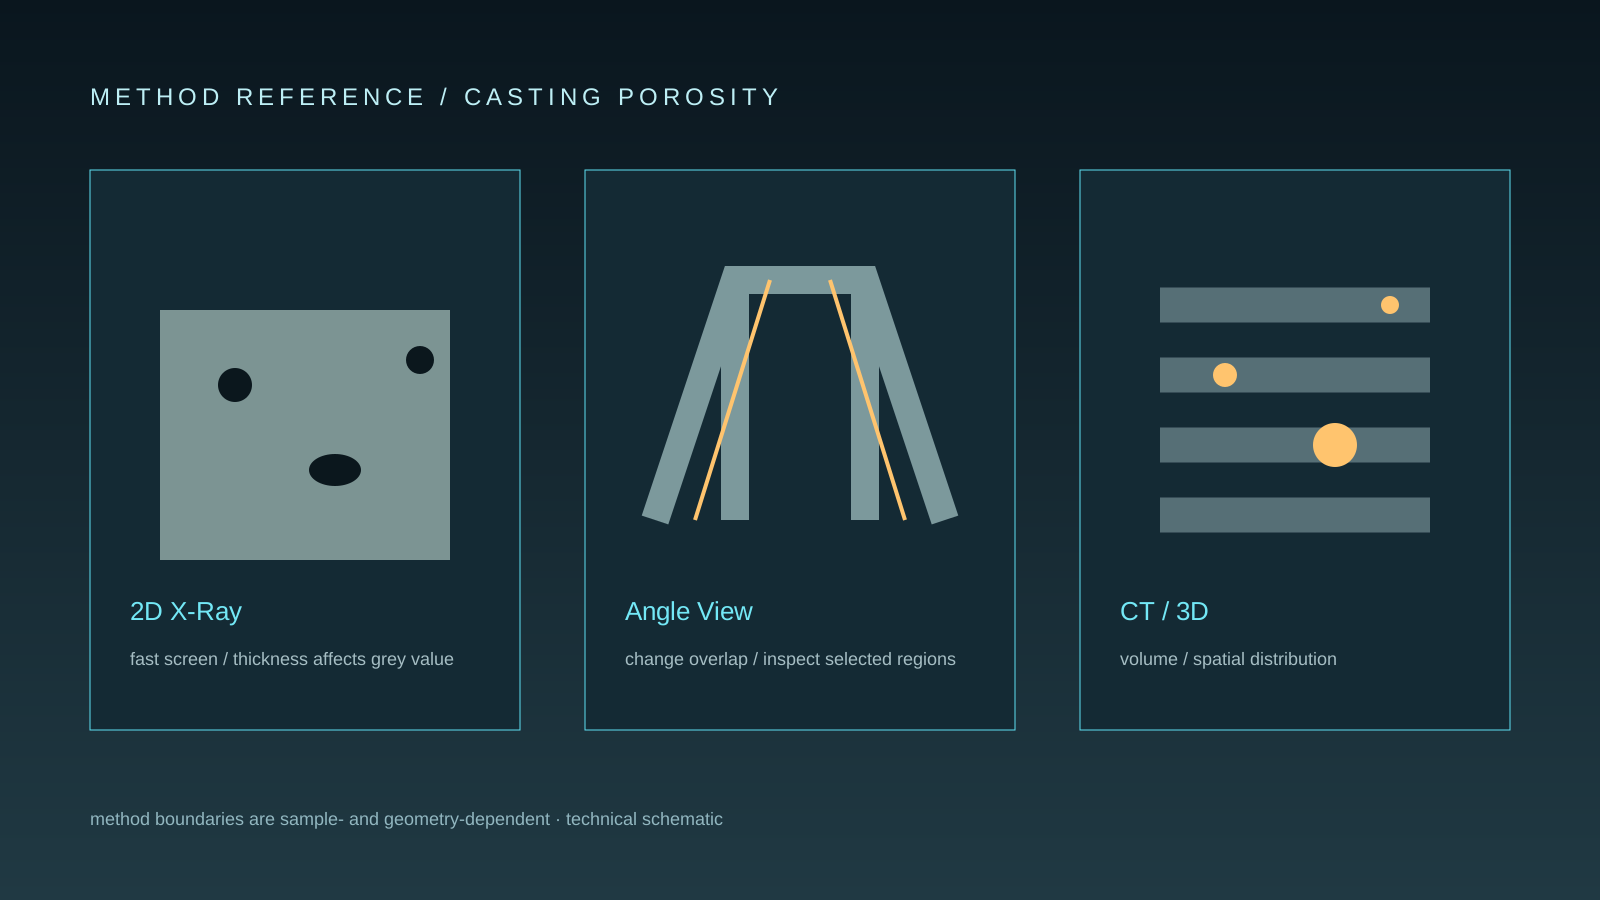
检测方式应根据目标结构、材料衰减、缺陷尺寸和是否存在投影重叠选择。以下内容用于工程评估,不对应具体设备型号,也不把某一种成像方式视为万能方案。
适合快速筛查孔隙、缩松等低密度投影特征,并记录缺陷数量、面积和位置。
可辅助判断线性缺陷和厚度变化造成的重叠,但角度变化也会改变投影灰度。
适合进一步观察孔隙的体积、三维分布和与关键功能区域的空间关系。
技术参考资料
本文根据公开技术资料整理,具体应用应结合样品结构与检测条件进一步评估。
- ZEISS:X-Ray Solutions for Light Metal CastingZEISS Industrial Quality Solutions
- Rigaku:X-ray CT observation of voids in die-cast componentsRigaku
有类似检测问题?
有类似检测问题?可提交样品结构、X-Ray 图像或缺陷描述,由 VMAX 工程师协助评估适合的检测方式和分析思路。
提交技术咨询 →