电子制造
针对 BGA 桥接、冷焊、空洞、开路与虚焊进行无损成像和量测分析。
了解方案 →从电子失效分析到 SMT 在线检测、物料点数和铸件自动化检测,提供可量测、可分析、可追溯的产品组合。
面向 BGA、焊点及电子元件内部质量分析的高分辨率离线检测系统,支持程序化自动拍摄、量测与图像分析。
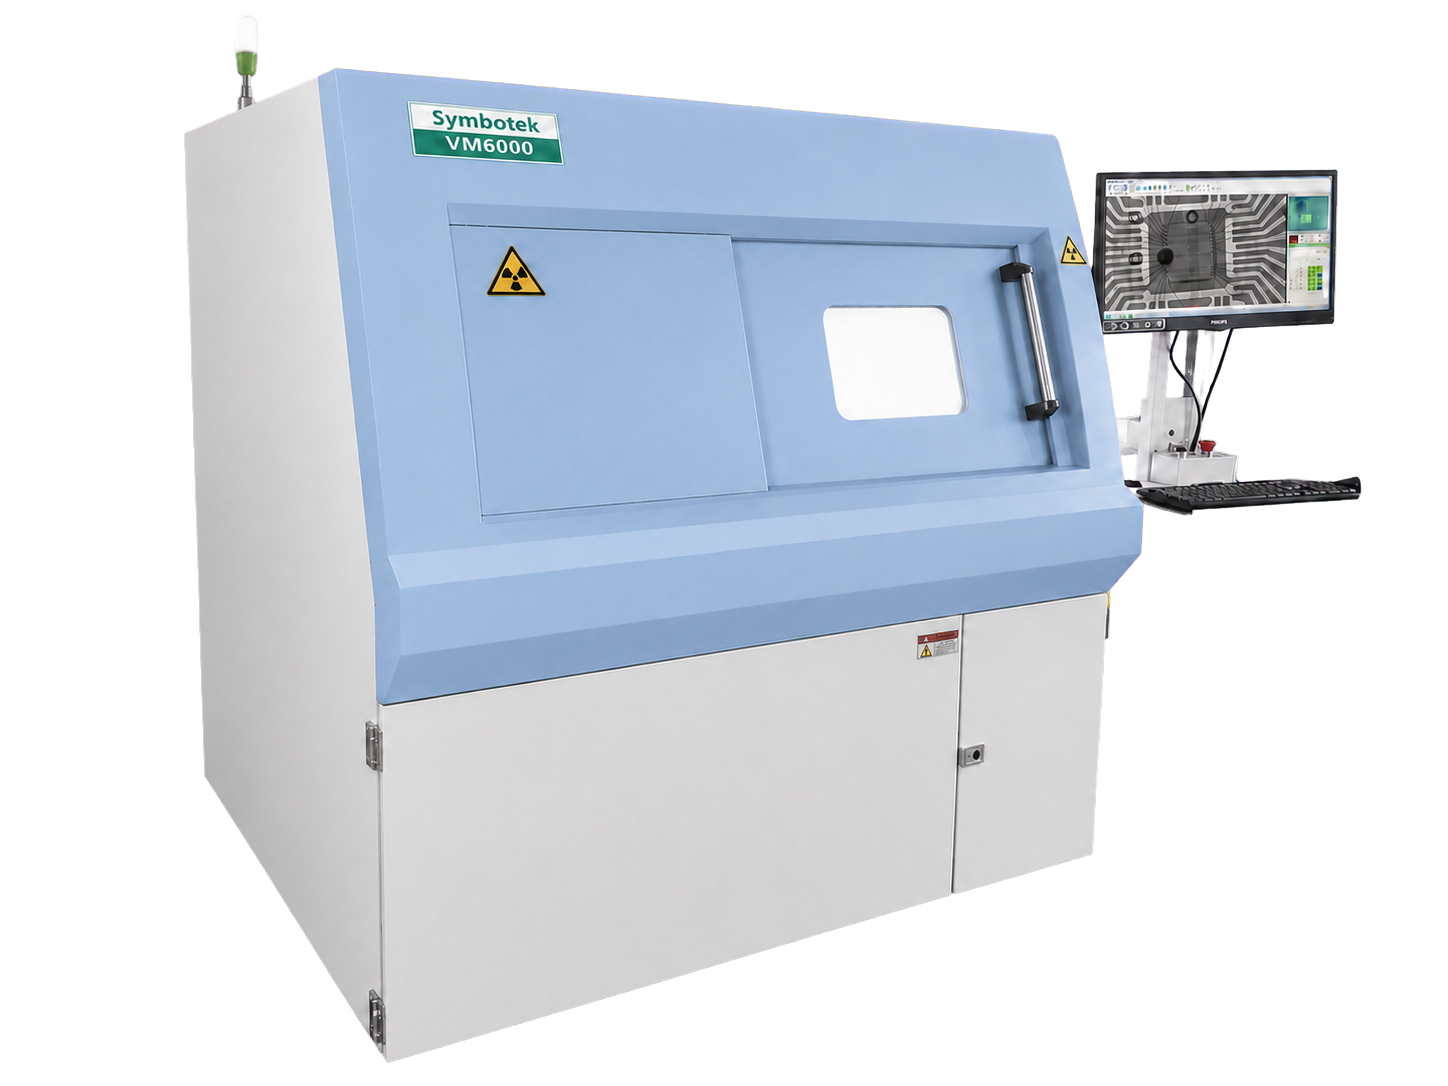
将 X-Ray 成像、自动导航、程序化拍摄、尺寸量测、不良分析和数据上报集成到同一检测平台。
5 μm 微焦点射线源配合高清平板探测器,覆盖 90–160 kV 常规机型与最高 225 kV 可选方案。
支持自动导航、BGA 气泡测量、焊锡量分析、气泡测量、不良分析及自动曝光增强。
支持自动上下料、智能读码、自动打标、SPC 统计以及图片和结果上报 MES。
专注检测仪器研发、生产与工业视觉方案,服务电子电路板、半导体、锂电池、汽车压铸及航空器件等内部质量检测。
从 X-Ray 图像、缺陷特征、测量数据到工艺排查,整理电子制造、功率模块、电池和铸造领域的典型检测问题。
进入 Application Lab ↗BGA 焊点位于器件底部,AOI 无法直接观察焊球内部。X-Ray 透射图像可利用焊锡与空洞的吸收差异识别低密度区域,再结合焊点分割、Void Area 和 Void Ratio 为回流工艺排查提供线索。
更大的几何放大倍率可以让样品投影变大,但也会放大焦点模糊、缩小视野并增加样品高度和穿透条件的限制。实际分辨率由焦点、探测器、几何和稳定性共同决定。
kV 主要改变电子加速后的 X-Ray 能量分布和穿透条件,μA 主要影响单位时间内的电子数量与光子通量。两者还会和曝光时间、材料厚度、探测器动态范围及焦点工作点共同决定图像结果。
连续运行后的亮度变化通常是成像链路共同作用的结果,可能与 X-Ray 源工作点、FPD 温度、Offset/Gain 漂移、曝光设置和校正时机有关。不能把所有亮度漂移归结为单一部件故障。
压铸件中的 Gas Porosity、Shrinkage Porosity、夹杂和裂纹并不是同一种缺陷。2D X-Ray 适合快速筛查投影中的低密度区域,CT 则可进一步提供孔洞体积、三维位置和分布信息,但单张图像不能直接确定铸造根因或统一合格阈值。
提交样品类型、尺寸重量、检测目标、节拍和数据接口需求,我们将为你规划设备选型与自动化方案。