检测对象
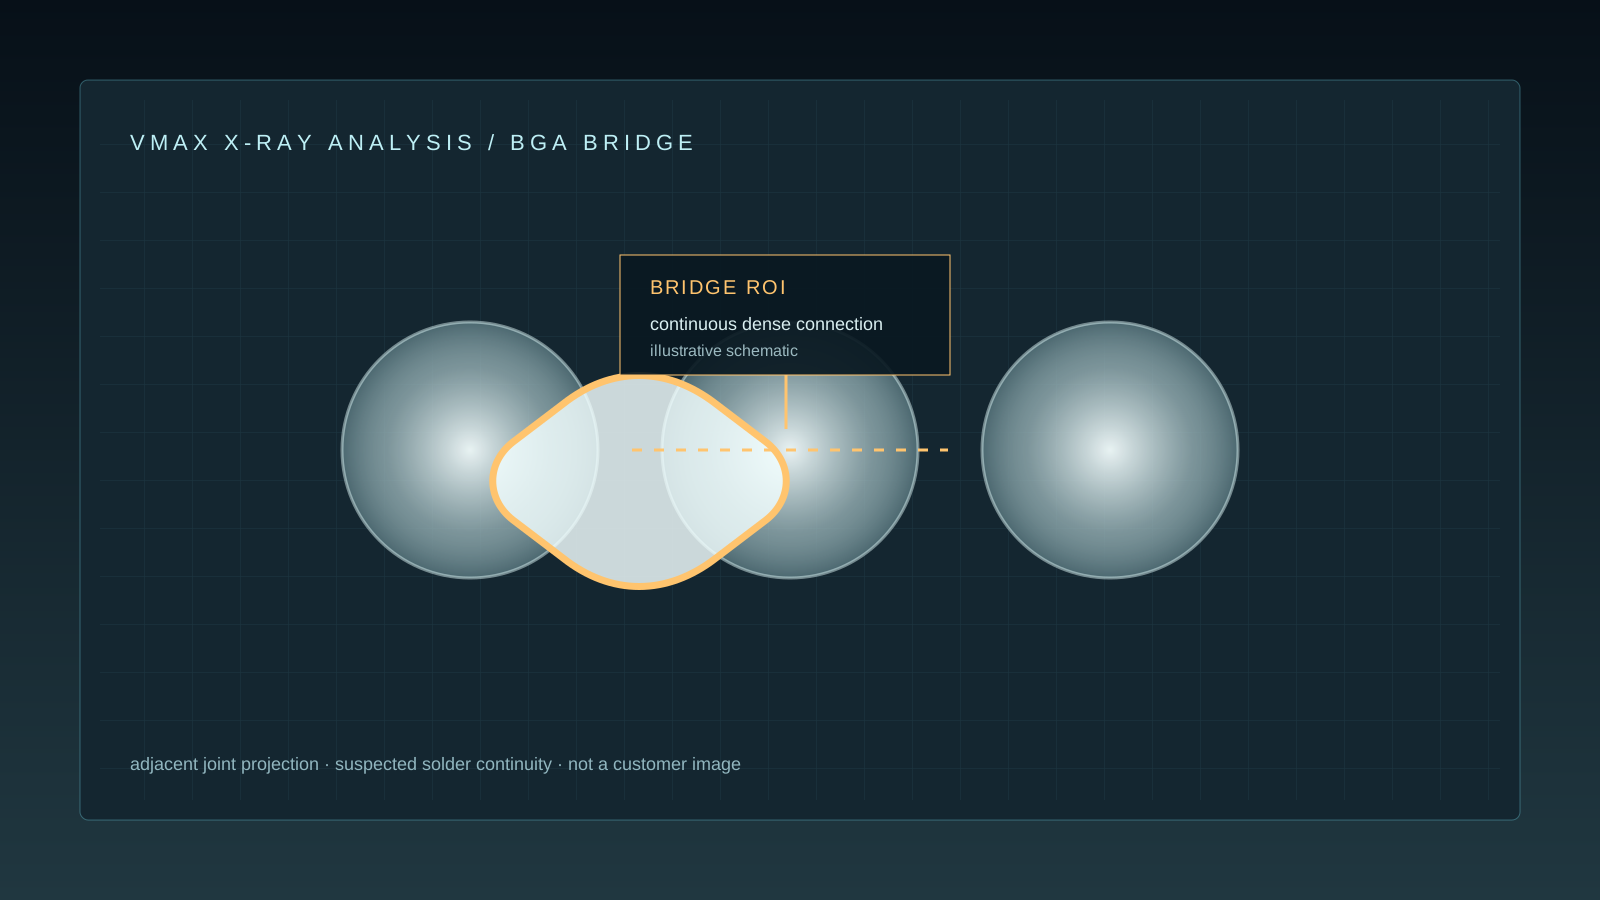
检测对象是 BGA 阵列中相邻焊球、焊盘和器件底部空间,重点关注相邻焊点之间是否存在异常焊料连接、焊点边界融合或结构偏移。分析需要结合焊球间距、焊盘设计、器件姿态和成像方向。
为什么需要检测
BGA 桥接可能导致相邻网络形成非预期连接,但焊点底部被封装遮挡,AOI 和人工外观检查难以完整观察。工程师需要区分真正的焊料桥接、投影重叠、焊点偏移和灰度粘连,并将异常位置与印刷、贴装和回流过程关联,而不是看到两个焊点靠近就直接判定连锡。
X-Ray 中的典型表现
在合适的分辨率和角度下,桥接可能表现为相邻焊点之间出现连续低密度或高密度连接带、边界消失、焊料外扩或相邻焊点间距异常。器件底部重叠、焊球形变、焊盘边缘和曝光不均也会制造类似的连续影像。需要比较阵列中相邻焊点、改变角度或使用更高分辨率局部复核。
可以测量的数据
Bridge Location
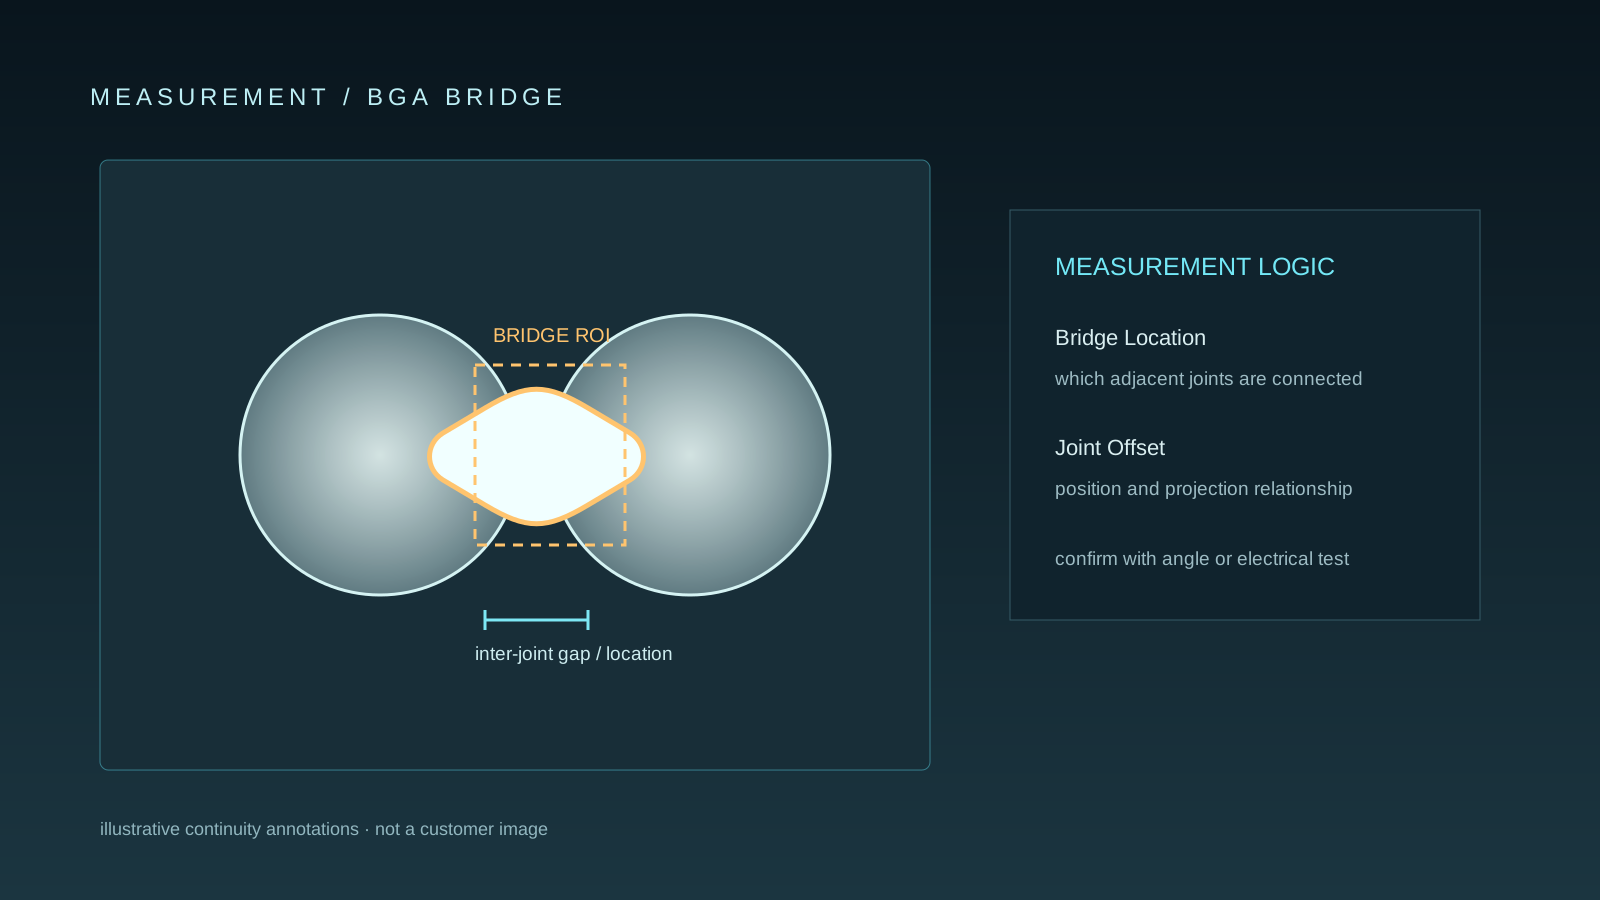
记录桥接疑似位置、行列坐标、网络关系和相邻焊点编号。
Inter-joint Gap
测量相邻焊点或焊料边界之间的投影间距,注明成像方向和标定。
Joint Offset
观察焊点相对焊盘中心的偏移和是否伴随焊料外扩。
Defect Count
按器件、区域和批次统计疑似桥接数量,保留复核状态。
检测时容易遇到的误区
两个焊点在正投影中相互靠近不等于真实桥接,深度重叠和焊盘边缘可能造成假连接。
焊点边界变暗或变亮不等于焊料连续,需结合角度、局部对比和结构基准判断。
桥接与焊点偏移、焊料外扩、少锡和未润湿是不同问题,不能用一个“连锡”标签覆盖。
X-Ray 发现的疑似桥接不能直接替代电气短路测试,关键样品应交叉验证。
可能的工艺原因
- 可能相关:钢网开口、焊膏量、印刷偏移、焊盘间距和焊膏塌边。
- 常见原因包括:贴装偏移、器件翘曲、回流润湿和焊料流动窗口变化。
- 可能相关:焊盘表面状态、材料批次、清洁度和局部温度差异。
- 这些因素需要结合 SPI、贴装数据、炉温记录和电气测试确认。
工艺排查建议
先按器件、焊球间距、焊盘形式和成像角度建立基线图像。
对疑似位置记录行列坐标、相邻间距和图像方向,比较同阵列正常焊点。
将异常与 SPI、贴装偏移、器件翘曲、回流曲线和短路测试结果对齐。
对投影重叠严重的区域进行倾斜或局部高分辨率复核,必要时用截面确认。
2D / 2.5D / CT 的能力边界
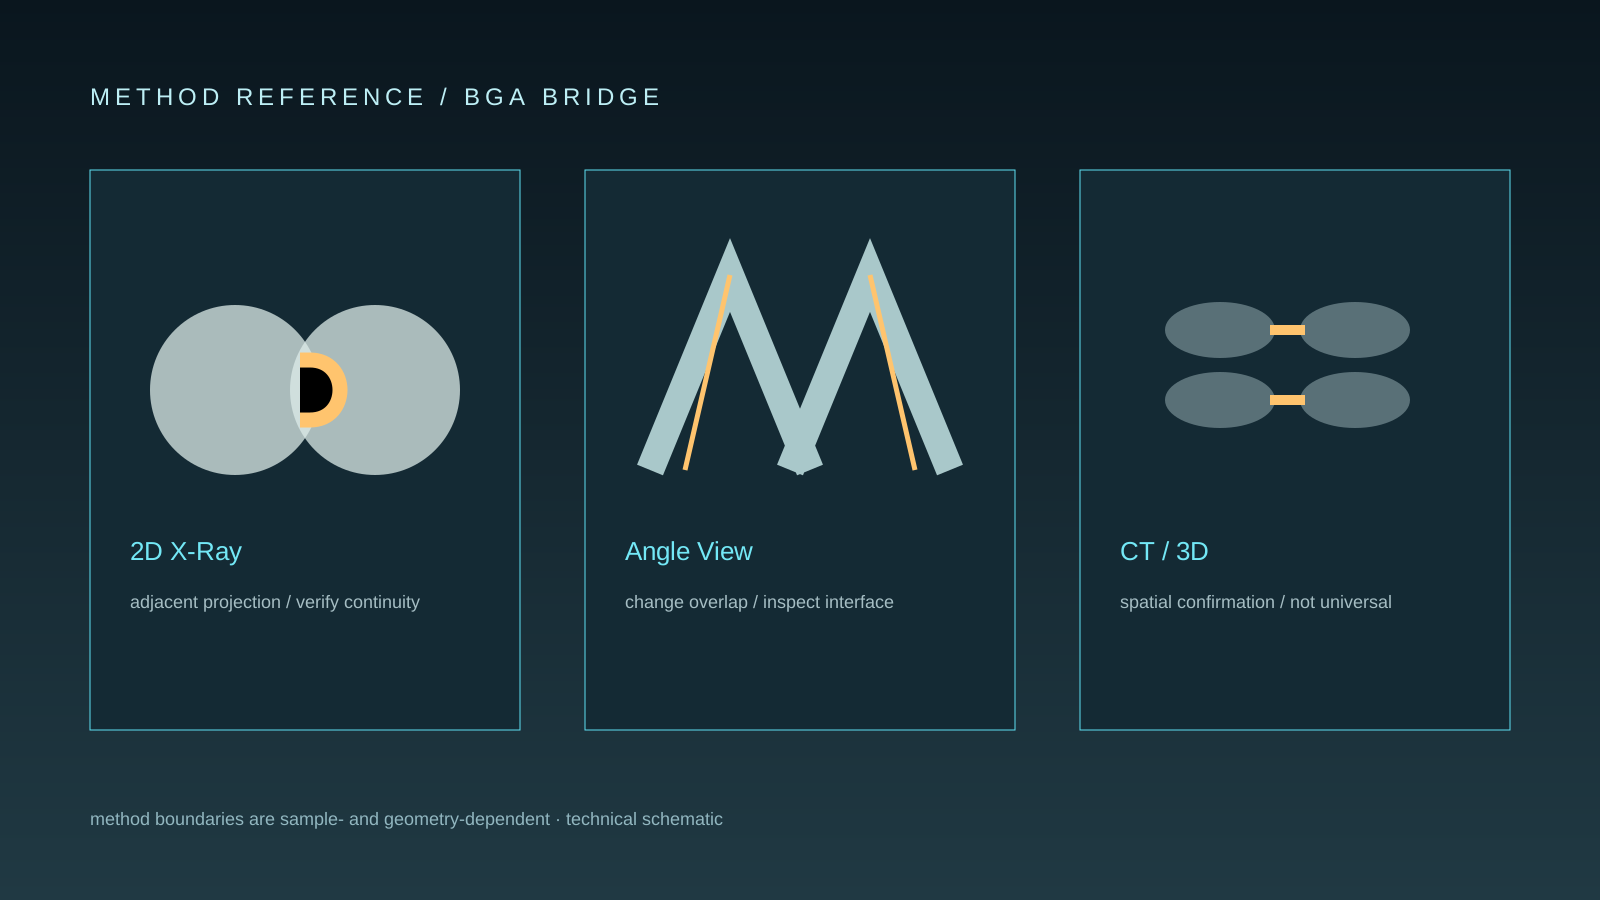
2D X-Ray 适合快速筛查相邻焊点关系,但不同深度的焊盘、焊球和封装结构会叠加。
倾斜观察可帮助改变相邻结构的重叠关系,但角度过大可能降低穿透或引入新的遮挡。
Laminography 或 CT 可在满足样品和扫描条件时进一步确认复杂空间关系,不能保证所有细小桥接都可分离。
X-Ray 是无损图像证据,最终短路判定仍应结合电性测试、截面或客户规范。
X-Ray 检测的价值
AOI 主要观察可见表面,无法完整确认 BGA 相邻焊点内部边界。X-Ray 能帮助定位疑似桥接、偏移和焊料外扩,并按器件和批次建立趋势,为印刷、贴装和回流排查提供证据。
检测方式参考
检测方式应根据目标结构、材料衰减、缺陷尺寸和是否存在投影重叠选择。以下内容用于工程评估,不对应具体设备型号,也不把某一种成像方式视为万能方案。
适合快速观察焊点、空洞、桥接或透锡的透射特征,并用于批量筛查与趋势统计。
通过改变投影方向减少部分结构重叠,辅助观察焊点边缘、界面和孔内覆盖关系。
适合板级局部层间分析;实际效果取决于板件翘曲、角度范围、分辨率和校正质量。
当多个深度结构严重重叠或需要三维复核时使用,采集时间和样品稳定性要求更高。
技术参考资料
本文根据公开技术资料整理,具体应用应结合样品结构与检测条件进一步评估。
- IPC:BGA X-Ray Inspection GuidelinesIPC
- Nordson:XS Series X-ray InspectionNordson Test & Inspection
- OMRON US:Enhancing Ball Grid Array InspectionOMRON US
有类似检测问题?
有类似检测问题?可提交样品结构、X-Ray 图像或缺陷描述,由 VMAX 工程师协助评估适合的检测方式和分析思路。
提交技术咨询 →